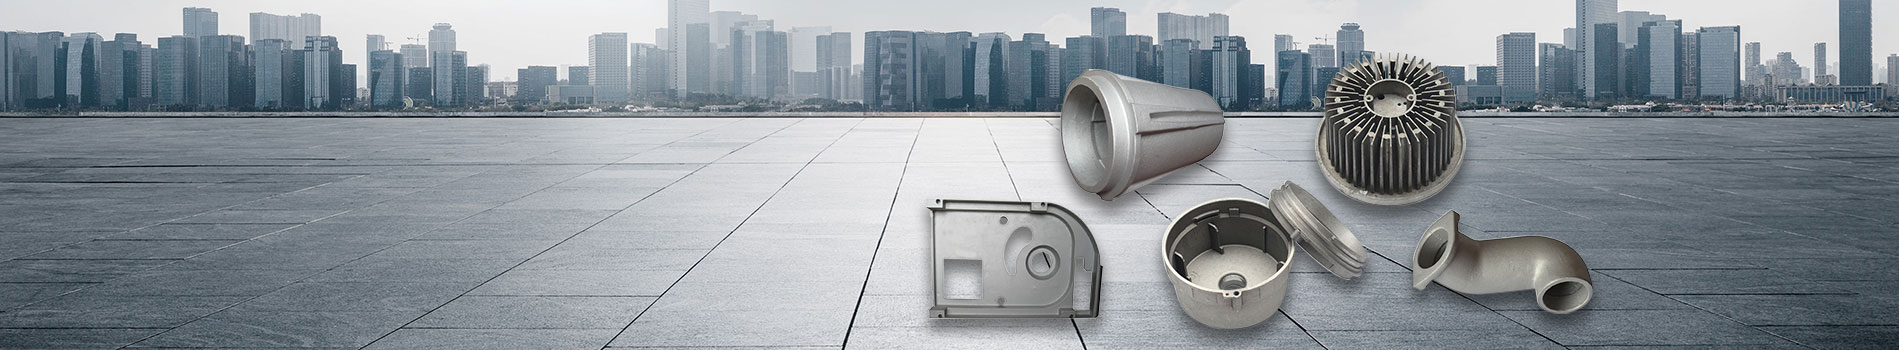
Aluminio galdaketaren fabrikatzaile esperientziadun gisa,Xuxingeskaintzen duPresio baxuko galdaketametal-betegarri kontrolatua, kalitate koherentea eta errendimendu mekaniko fidagarria behar duten industria-aplikazioetarako soluzioak. Prozesu hau ulertzeak osagai zorrotzetarako fabrikazio-metodo egokia hautatzen laguntzen die ingeniariei eta erosketa-taldeei.
Presio baxuko galdaketa metalezko konformazio prozesu bat da, gasaren presio kontrolatua erabiltzen duena euste-labe zigilatu batetik aluminiozko aleazio urtua molde iraunkor batera bultzatzeko. Grabitate-galdaketa ez bezala, metodo honek behetik gorako betetze kontrolatua eta presio elikadura jarraitua ahalbidetzen du solidotzean. Ezaugarri hauek turbulentzia murrizten laguntzen dute, galdaketa-akats batzuk gutxitzen laguntzen dute, materialaren erabilera hobetzen dute eta propietate mekaniko koherenteak dituzten osagaien ekoizpena laguntzen dute. Aplikazio arruntak automobilgintzako gurpilak, zilindro-buruak, motorraren osagaiak, bultzatzaileak eta industria-pieza dira. Gida honek prozesuak nola funtzionatzen duen, bere abantailak eta mugak, materialen aukeraketa, kalitate kontrola eta erosleek galdaketa hornitzaile bat aukeratzerakoan kontuan izan behar dituzten faktoreak azaltzen ditu.
1. Zer da presio baxuko galdaketa?
2. Nola funtzionatzen du Fabrikazio-prozesuak?
3. Zeintzuk dira abantaila nagusiak?
4. Zein industriak erabiltzen dute presio baxuko galdaketa?
5. Zein material dira egokiak?
6. Nola alderatzen da beste casting metodoekin?
7. Zerk zehazten du galdaketaren kalitatea?
8. Nola aukeratu behar zenuke casting hornitzaile bat?
Presio Baxuko Die Casting, normalean LPDC gisa laburtua, molde iraunkorreko galdaketa-teknika bat da, non gasaren presio nahiko baxuak urtutako metala gorantz bultzatzen du goranzko hodi batetik eta molde-barrunbe batean sartu. Metalak barrunbea modu kontrolatuan betetzen du eta solidotzea gertatzen den bitartean presiopean geratzen da.
Aluminio-aleazioak oso erabiliak dira prozesu honetan, pisu baxua, korrosioarekiko erresistentzia, eroankortasun termikoa eta erresistentzia mekanikoaren konbinazio erabilgarria eskaintzen dutelako. Prozesua bereziki egokia da egitura-osotasuna eta ekoizpen-kalitate errepikagarria behar duten osagaietarako.
Ohiko grabitate-galdaketa ez bezala, grabitatean oinarritzen dena batez ere metal urtua moldera eramateko, LPDC-k betetze-prozesuaren kontrol aktiboa eskaintzen du. Presio handiko galdaketarekin alderatuta, oro har, betetzeko abiadura motelagoak eta injekzio presio txikiagoak erabiltzen ditu.
Xuxing-en presio baxuko galdaketaren informazioaren arabera, metalaren tenperatura, moldearen tenperatura, betetzeko abiadura eta presioari eusteko denbora ezinbestekoa da aluminiozko galdaketa soinudunak lortzeko.
Presio baxuko galdaketa prozesuak hainbat fase koordinatu ditu. Etapa bakoitzak azken osagaiaren dentsitatean, dimentsio-zehaztasunean, gainazalaren egoeran eta propietate mekanikoetan eragiten du.
Aluminio aleazioa urtu eta tenperatura egokira eramaten da. Operadoreek urtzearen garbitasuna eta tenperatura kudeatu behar dituzte oxido-inklusioak, hidrogenoarekin lotutako porositatea eta solidotze goiztiarra izateko arriskua murrizteko.
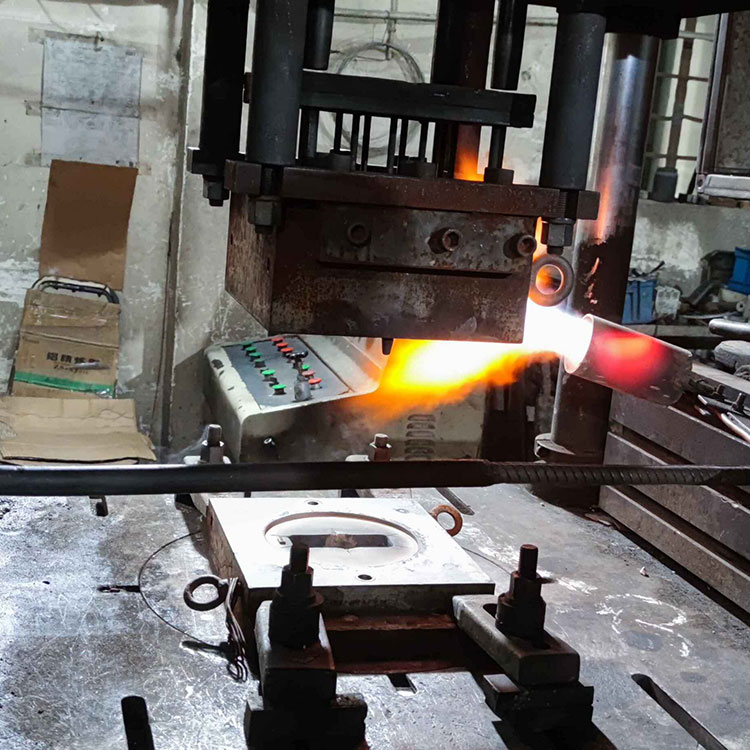
Metal urtua trokelaren azpian dagoen labe itxi batean mantentzen da. Gasaren presio kontrolatuak, normalean aire konprimituak edo gas geldoen sistema egoki batek hornitzen duena, metala gora bultzatzen du goranzko hodi batetik moldearen barrunbean.
Behetik gorako betetzeak kontrolik gabeko isurketarekin lotutako turbulentzia murrizten laguntzen du. Benetako presio-profila aleazioaren, moldearen geometriaren, altxatze-altueraren eta osagaien eskakizunen araberakoa da.
Moldearen barrunbea bete ondoren, presioa mantentzen da solidotzen ari diren eskualdeetara metal likidoa elikatzen laguntzeko. Presio-denboratze egokiak solidotze norabidea onartzen du eta uzkurdurarekin lotutako akatsak murrizten ditu.
Galdaketa nahikoa solidotu ondoren, presioa askatu eta moldea irekitzen da. Osagaia kentzen da, eta beharrezkoak diren mozketa, tratamendu termikoa, mekanizazioa edo gainazaleko akabera egiten dira.
Ikuskapen-metodoak piezaren funtzioaren eta marrazki-baldintzen arabera hautatzen dira. Neurri dimentsioak, ikus-ikuskapena, proba mekanikoak eta azterketa erradiografikoak erabil daitezke egoki denean.
LPDC metal-fluxuaren kontrolaren, galdaketaren osotasunaren eta ekoizpen-eraginkortasunaren oreka estimatzen da. Bere onura nagusiak honako hauek dira.
Onura hauek ez dira automatikoak. Aleazioen garbitasuna, moldeen diseinua, tenperaturaren kudeaketa, hozte-baldintzak eta prozesuaren jarraipena kontrolatu behar dira beharrezko emaitzak lortzeko.
Presio baxuko galdaketa oso erabilia da aluminiozko osagaietarako, non indarra, dimentsio-koherentzia eta barne-kalitate fidagarria garrantzitsuak diren.
Aplikazio tipikoen artean, aluminiozko gurpilak, zilindro-buruak, motorraren osagaiak, esekidura-piezak eta hautatutako egitura-osagaiak daude. Zati hauek pisu murriztua, nekearen erresistentzia eta errendimendu fidagarriaren konbinazioa eska dezakete behin eta berriz kargapean.
Ekipamendu industrialeko fabrikatzaileek aluminiozko fundiziozko karkasak, bulkagailuak eta betetze kontrolatuaren eta ia forma garbiaren ekoizpenari etekina ateratzen dioten beste osagai batzuk erabiltzen dituzte. Diseinuaren arabera, galdaketak behar den mekanizazioa murrizten du pieza bat osorik stock solidotik fabrikatzearen aldean.
Ponparen osagaiak, bultzagailuak eta erlazionatutako piezak prozesutik onuragarriak izan daitezke haien geometria eta aleazio baldintzak egokiak direnean. Mekanizazio eta presio edo ihesen proba osagarriak beharrezkoak izan daitezke fluidoen edo funtzionamendu-presioaren eraginpean dauden osagaietarako.
Barne-pasabideak dituzten galdaketa konplexuak harea-nukleo egokiak edo beste nukleo-sistema batzuk erabiliz egin daitezke. Ezaugarri horiei esker, ingeniariek mekanizazio bidez bakarrik fabrikatzeko zailak edo garestiak izango diren geometriak sortzeko aukera dute.
Aluminio aleazioak LPDCrako erabiltzen diren materialen artean daude. Kalifikazio egokia osagaiaren erresistentzia-baldintzen, harikortasunaren, korrosioarekiko erresistentziaren, tratamendu termikoaren beharren eta funtzionamendu-ingurunearen araberakoa da.
| Materiala edo aleazioa | Ezaugarri Tipikoak | Aplikazio potentzialak |
|---|---|---|
| A356 Aluminio Aleazioa | Galdaketa ona, korrosioarekiko erresistentzia eta tratamendu termikorako potentziala | Automobilgintzako gurpilak, egitura-osagaiak eta hautatutako makineria-zatiak |
| Al-Si-Mg aluminiozko aleazioak | Indarraren, galdagarritasunaren eta tratamendu termikoaren erantzunaren konbinazio erabilgarria | Errendimendu mekanikoa behar duten ingeniaritza-osagaiak |
| Beste aluminiozko aleazio egokiak | Propietateak konposizioaren eta prozesatzeko baldintzen arabera aldatzen dira | Zerbitzu-baldintza zehatzetarako diseinatutako galdaketa pertsonalizatuak |
A356 sarritan hartzen da erresistentzia eta harikortasun oreka behar duten aplikazioetarako. Hala ere, aleazioen izendapenak bakarrik ez ditu azken propietateak bermatzen. Konposizio kimikoak, galdaketa-baldintzek, tratamendu termikoek eta ikuskapen-emaitzek eragina dute errendimenduan.
Ekoiztu aurretik, erosleek aleazioen zehaztapen zehatza, material aplikagarriak, beharrezko propietate mekanikoak eta galdaketa osteko tratamendua baieztatu beharko lituzkete fabrikatzaileekin.
Galdaketa-teknologiek ekoizpen-helburu desberdinak betetzen dituzte. Aukerarik onena osagaien geometriaren, urteko eskariaren, materialen eskakizunen, tresnen inbertsioaren eta akatsen maila onargarriaren araberakoa da.
| Konparazio Faktorea | Presio baxuko galdaketa | Presio Handiko Die Casting | Grabitatezko Die Casting |
|---|---|---|---|
| Metalezko betegarria | Presio kontrolatua behetik | Abiadura handiko injekzioa presio altuan | Batez ere grabitateak bultzatuta |
| Indar Tipikoak | Betegarri kontrolatua eta estruktura-galdaketa soinudunen potentziala | Ekoizpen-abiadura handia eta horma meheko forma konplexuak | Prozesu eta tresneriaren antolaketa nahiko sinplea |
| Ekoizpen Abiadura | Orokorrean moderatua edo motela | Orokorrean azkarra | Orokorrean moderatua |
| Materialaren Erabilera | Sarritan aldekoa, moldearen diseinuaren arabera | Korrikalarien diseinuaren eta birziklapen praktiken araberakoa da | Atearen eta elikadura diseinuaren araberakoa da |
| Bero tratamendua | Aleazio eta soinu-galdaketa egokietarako posible da | Aplikazio batzuen porositateak eta prozesu baldintzek mugatuta | Aleazio eta galdaketa kalitate egokietarako posible da |
| Aplikazio tipikoak | Gurpilak eta egiturazko aluminiozko piezak | Etxebizitzak, euskarriak eta bolumen handiko osagaiak | Aluminiozko osagai orokorrak eta pieza industrialak |
LPDC ez da automatikoki alternatiba guztien gainetik. Presio handiko trokel-galdaketa hobeagoa izan daiteke ekoizpen azkarra eta horma meheak lehentasunak direnean. Grabitatezko hilketa-galdaketak ibilbide errazagoa eskain dezake osagai egokietarako. Ingeniariek fabrikazio-eskakizun osoak alderatu behar dituzte parametro batean oinarritutako prozesu bat aukeratu beharrean.
Ebaluazio gehiagorako, ikusi Xuxing-en aluminiozko galdaketarako baliabideak eta berrikusi molde iraunkorreko galdaketa soluzioen egokitasuna aurreikusitako aplikaziorako.
Presio baxuko galdaketa fidagarria materialaren propietateen, tresnen diseinuaren, kudeaketa termikoaren eta produkzio-kontrolen arteko elkarrekintzaren araberakoa da. Hainbat faktorek arreta berezia merezi dute.
Osagai kritikoetarako, kalitate-planak dimentsio-txostenak, gogortasun- edo trakzio-probak, azterketa metalografikoak eta X izpien ikuskapena izan ditzake. Zati bakoitzak ez du proba guztiak eskatzen; ikuskapen-planak marrazkia, zerbitzu-baldintzak eta bezeroaren zehaztapenak islatu behar ditu.
Hornitzaile bat hautatzeak hasierako aurrekontua alderatzea baino gehiago dakar. Erosleek egiaztatu beharko lukete fabrikatzaileak behar diren zehaztapen tekniko eta komertzialak betetzen dituzten osagaiak etengabe ekoitzi ditzakeen.
Xuxing-ek, Ningbo Yinzhou Xuxing Machinery Co., Ltd. izenez ere ezagutzen dena, bere fabrikazio gaitasunak deskribatzen ditu presio baxuko aluminiozko aleaziozko galdaketan, grabitatezko galdaketan, presio altuko galdaketan eta zink aleazioetan. Konpainiak 17 urte baino gehiagoko fabrikazio-esperientzia eta eguneko 500 pieza gainditzen dituen ekoizpen-gaitasuna jakinarazi du. Erosleek egungo ahalmena, esparru teknikoa eta proiektuaren eskakizun espezifikoak berretsi beharko lituzkete zuzenean konpainiarekin.
Eskaintza zehatza prestatzeko, hornitzaileari 2D marrazkiak edo 3D ereduak, aleazio-eskakizunak, urteko eskaria, tolerantzia-zehaztapenak, gainazaleko akabera-itxaropenak eta proba edo ziurtapen-baldintza guztiak.
Helburu nagusia metalezko osagaiak ekoiztea da, molde iraunkor bat aleazio urtuarekin betez gasaren presio kontrolatuan. Metodo honek betetze-egonkortasuna hobetu dezake, galdaketa-akats batzuk murrizten ditu eta aluminiozko piezen ekoizpena onartzen du propietate mekaniko koherenteak dituztenak.
Bai. Presio baxuko galdaketa oso erabilia da aluminiozko gurpilak fabrikatzeko, betetze kontrolatuak eta presio elikadurak egituraren osotasun eta nekearen errendimendu ona onartzen duelako. Azken egokitasuna aleazioaren, gurpilen diseinuaren, tratamendu termikoaren eta baliozkotze proben araberakoa da.
Presio baxuko galdaketak gas-presioa nahiko baxua erabiltzen du urtutako metala molde batera eramateko, normalean behetik. Presio handiko trokel-galdaketak metala azkar injektatzen du presio askoz handiagoan. LPDC sarritan egitura-osotasunerako eta bero-trata daitezkeen aleazioetarako aukeratzen da, eta HPDC maiz aukeratzen da produkzio-tasa altuetarako eta horma meheko pieza konplexuetarako.
Bai, hautatutako aluminio-aleazioek tratamendu termikoa jasan dezakete, T6 tratamendua barne, galdaketa-kalitatea eta aleazio-konposizioa egokiak badira. Fabrikatzaileak prozesua, tratamendu-parametroak eta azken propietate mekanikoak egiaztatu beharko ditu proiektuaren zehaztapenekin alderatuta.
Kostu-faktore nagusiak osagaien tamaina eta konplexutasuna, aleazioen hautaketa, tresnen diseinua, urteko eskaera-kopurua, produkzio-zikloaren denbora, mekanizazioa, tratamendu termikoa, ikuskapena eta akabera-eskakizunak dira. Zehaztapen tekniko osoak emateak hornitzaileei aurrekontu fidagarriagoa prestatzen laguntzen die.
Eman osagaien marrazkia edo 3D eredua, materialaren kalifikazioa, urteko bolumena estimatua, dimentsio kritikoak, gainazaleko baldintzak, tratamendu termikoaren beharrak eta ikuskapen irizpideak. Pieza segurtasunerako kritikoa bada edo presioa edo neke-karga jasan behar badu, adierazi argi eta garbi dagozkion errendimendu-baldintzak.
Presio Beheko Die Casting-ak fabrikatzaileei aluminiozko osagaiak ekoizteko modu praktiko bat eskaintzen die metalezko betegarri kontrolatuarekin, materialaren erabilera ona eta errendimendu mekaniko fidagarria izateko aukera. Bere eraginkortasuna aleazio egokia hautatzearen, moldearen eta presio-profila optimizatzearen, solidifikazioaren kontrolaren eta ikuskapen-metodo egokiak aplikatzearen araberakoa da. Automobilgintza, industria-makineria eta beste aplikazio zorrotz batzuetarako, fabrikazio-prozesu osoa ebaluatzea ezinbestekoa da kalitate koherentea eta ekoizpen-kostu lehiakorrak lortzeko.
Aluminio-galdaketa pertsonalizatuak lortzen ari bazara edo proiektu berri baterako galdaketa-prozesuak alderatzen badituzu, Xuxing-ek fabrikazio-aukera egokiak aztertzen lagunduko dizu. Partekatu zure marrazkiak, materialen eskakizunak, xede-kopuruak eta kalitate-zehaztapenak hurrengo urratsak eztabaidatzeko.Jarri gurekin harremanetangaur aurrekontua eskatzeko eta zure aplikaziora egokitutako presio baxuko galdaketa soluzioei buruz gehiago jakiteko.


